数控机械零件加工的误差你真的都了解吗?
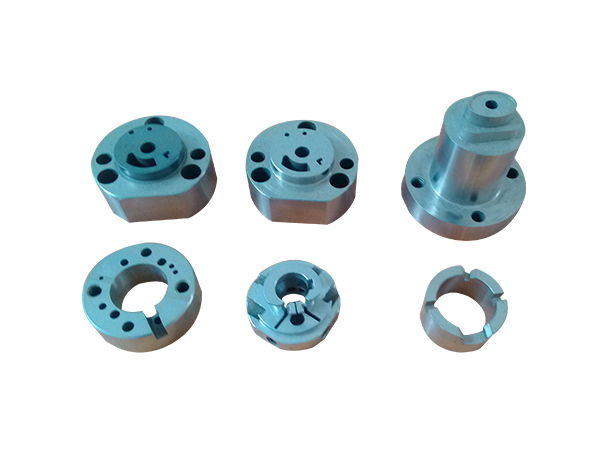
在精密制造领域,数控加工(CNC)被誉为现代工业的基石。即便拥有最先进的机床和熟练的操作员,加工出的零件也并非完美无缺。误差,是每一个机械工程师和操作者都必须面对的“隐形对手”。你真的完全了解数控机械零件加工中的误差来源吗?本文将系统梳理数控加工中的常见误差类型及其成因,帮助你构建全面的误差控制思维。\n\n## 一、机床本身的几何误差与热误差\n\n机床是加工的母体,其自身的精度直接决定零件的精度。几何误差包括导轨直线度、主轴回转精度、各轴之间的垂直度等。这些误差在静态下便存在,并会随着磨损逐渐增大。更为隐蔽的是热误差——主轴高速旋转、丝杠摩擦、切削热都会导致机床部件热膨胀。例如,长时间连续加工后,主轴伸长可能导致Z轴尺寸漂移,这种误差往往不易察觉却对精度影响巨大。现代高精度机床虽有温度补偿功能,但合理的热平衡和预热仍是必要措施。\n\n## 二、刀具与装夹引起的误差\n\n刀具是直接切削工件的“手”。刀具磨损、刀尖圆弧半径、刀具安装偏心都会直接复制到零件上。例如,精加工时刀具后刀面磨损量增大,切削力上升,会导致让刀现象,造成尺寸偏小。装夹误差同样不容忽视:夹具定位元件磨损、夹紧力不均匀导致工件变形,尤其对薄壁零件影响显著。合理的夹具设计、足够的夹紧点分布以及适当的夹紧力控制是减少装夹误差的关键。\n\n## 三、编程与插补误差\n\n数控程序是将设计意图转化为机床动作的桥梁。在这一转换中存在两类原理性误差:一是逼近误差,当采用直线段逼近曲线轮廓时,弦高误差不可避免,编程时需要设置合理的公差;二是插补误差,数控系统对复杂曲线进行插补运算时的量化误差。编程原点设置错误、刀补值输入偏差等人为因素也时常发生。因此,“程序中无误”并不等同于“零件上无误”,仿真校验和首件试切不可或缺。\n\n## 四、工艺系统受力变形误差\n\n切削力作用下,机床-刀具-工件组成的工艺系统会发生弹性变形。这种变形随切削条件动态变化:材料硬度不均、切削深度变化都会导致变形量波动。对于细长轴类零件或悬伸刀具,让刀变形可能是最主要的误差来源。工艺上可通过合理安排走刀顺序、对称加工、增加辅助支撑等方式抵消变形,也可通过误差补偿预修正加工轨迹。\n\n## 五、测量与环境带来的隐蔽误差\n\n测量本身也会引入误差:量具的示值误差、温度偏离标准温度(20℃)带来的材料热胀冷缩、测量力导致的接触变形等。例如,一个钢制零件在25℃下测量会比在20℃时长约0.001%×5×长度,长度100mm时偏差约为0.0058mm,看似微小,但对公差0.01mm的零件已占一半以上。因此,恒温环境和高精度量具是精密测量基础。振动、电网波动、冷却液温度波动等环境因素亦会通过影响刀具或机床状态间接造成误差。\n\n## \n\n数控加工误差并非单一因素造成,而是来自机床、刀具、编程、工艺系统、测量与环境的综合结果。真正“了解误差”,意味着能够识别每一种误导的名称的含义、量化其影响量级,并根据具体情况选择适当的抑制措施。对于高精度零件,仅靠提高机床精度往往不够,必须从工艺系统整体考虑,通过优化刀具路径、对称走刀、多次走刀、全闭环误差补偿等措施将总误差控制在公差带以内。同样重要的是保留工艺试验数据和实证评估习惯,形成闭环的文件化工艺规程。只有构建这样的全面思维,才能真正掌控数控加工质量。
如若转载,请注明出处:http://www.gdteqiyi.com/product/33.html
更新时间:2026-11-01 05:13:35