非标机械零件定制加工 铣床高精度工艺在不锈钢、铝合金与铜件中的应用
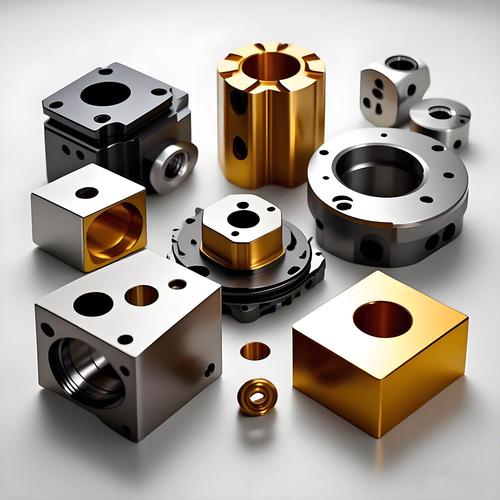
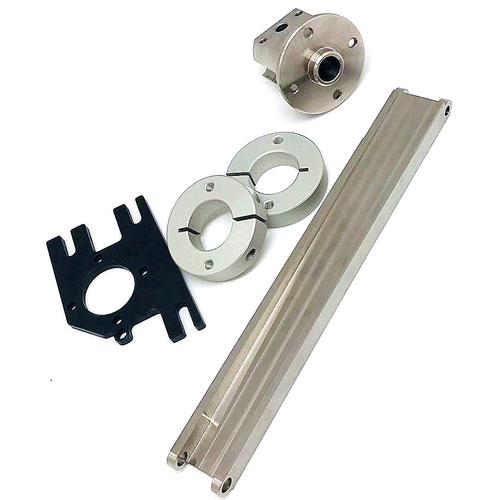
在高端装备制造、自动化设备及精密仪器研发领域,非标机械零件因其独特性与专用性,往往无法通过标准件采购获得满足。这类零件通常结构复杂、批量化程度低,对加工精度与材料适应性提出极高要求。铣床加工凭借其灵活的工艺配置与稳定的切削性能,成为非标零件定制的核心手段。本文围绕非标机械零件加工中的铣床工艺,重点探讨不锈钢、铝合金与铜件三类典型材料的高精度加工要点,为定制化生产提供技术参考。
一、非标机械零件加工的典型特征与铣床优势
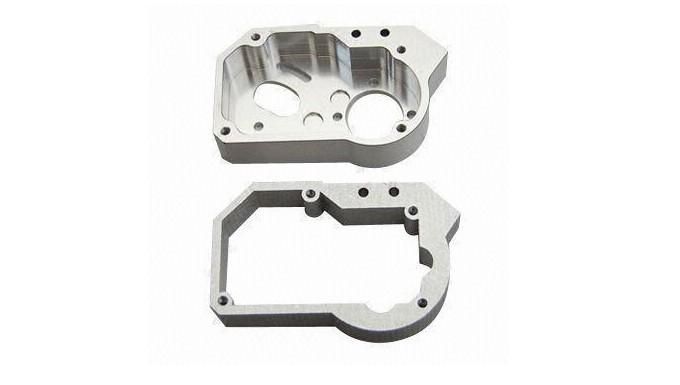
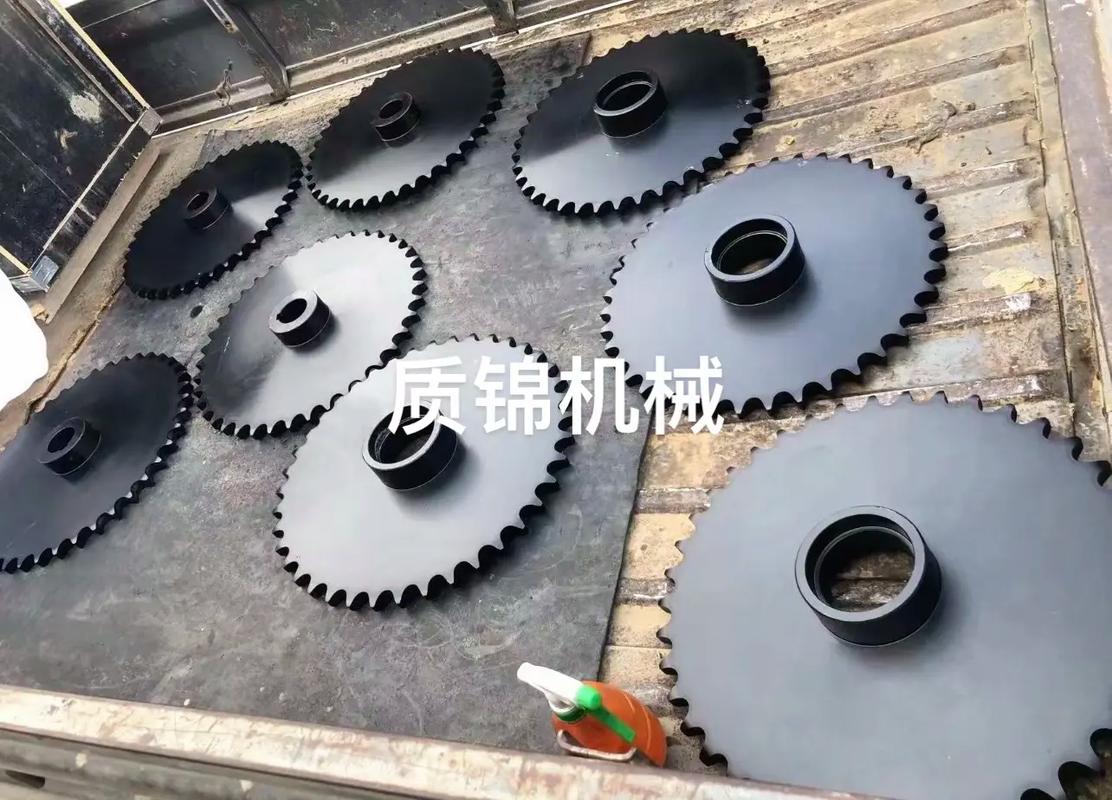
非标机械零件是指非标准化、需根据特定设备功能或装配关系单独设计的零部件。其共性特征包括:形状不规则、孔系与型腔位置关系复杂、公差要求严格(常达IT6—IT7级)、表面粗糙度要求高(Ra0.8—Ra1.6μm常见),且单件或小批量生产居多。在此背景下,数控铣床与加工中心凭借多轴联动能力、刀具路径可编程性以及一次装夹完成多面加工的优势,能够有效保证位置精度与轮廓一致性。尤其对于带有曲面、斜槽、异形孔的非标件,铣削加工较之车削或磨削具有更广泛的工艺覆盖范围。
二、不锈钢零件的铣床高精度加工要点
不锈钢(如304、316、17-4PH等)在非标机械零件中常用于耐腐蚀、高强度场合。其加工难点在于切削硬化倾向明显、导热性差、刀具磨损快。在铣床加工中需把握以下环节:
- 刀具选择:优先采用细晶粒硬质合金涂层刀具(如AlTiN涂层),保持锋利的切削刃以减少加工硬化层深度;对深型腔区域可选用不等螺旋角立铣刀抑制颤振。
- 切削参数控制:线速度宜控制在60—100m/min区间,每齿进给量0.03—0.08mm,避免在硬化层内反复摩擦。粗加工采取大切深、小切宽策略,精加工则减小切深并提高转速以保证表面质量。
- 冷却与排屑:采用高压内冷或油雾润滑方式,确保切削区充分冷却并将切屑迅速带离,防止二次切削导致表面划伤与刀具崩刃。
- 变形控制:对于薄壁或细长不锈钢非标件,可采用对称去料、多工序分散应力及专用夹具辅助支撑,减少装夹变形与铣削残余应力。
三、铝合金零件的铣床高效精密加工策略
铝合金(如6061、7075、5083等)密度低、比强度高,是非标轻量化结构件的首选材料。其铣削加工性良好,但易产生积屑瘤、薄壁易变形、表面易划伤,对高精度形位公差控制形成挑战。
- 高速铣削应用:采用高转速(10000—24000r/min)、适度进给的工艺方案,配合金刚石涂层刀具或抛光硬质合金刀具,可获得Ra0.4μm以下的镜面效果,同时减少切削力与热变形概率。
- 积屑瘤抑制:使用大前角刀具、提高切削速度并施加充分乳化液冷却,可有效抑制铝屑粘刀。精加工前安排一道光刀切除变质层。
- 薄壁与框架类零件加工:采用分层环切与螺旋下刀方式,配合真空吸附或低熔点合金填充辅助支撑,将壁厚公差控制在±0.02mm以内。
- 尺寸稳定性:粗精加工分开进行,粗加工后自然时效或低温去应力处理,再实施精加工,确保零件在装配阶段不因内应力释放而超差。
四、铜件非标零件的铣床加工注意事项
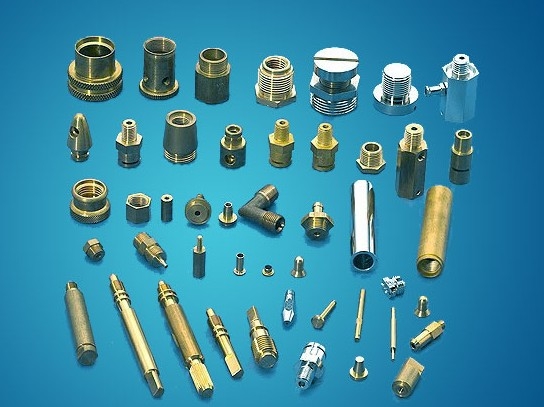
铜及铜合金(紫铜、黄铜、铍铜等)在电气连接件、导热元件与耐磨非标零件中应用广泛。铜材软而韧,切削时易粘刀、易产生毛刺,且对尺寸精度与导电面完整性要求高。
- 刀具几何参数:选用大螺旋角(40°—45°)立铣刀与锋利刃口,减少切削挤压;加工紫铜时可采用金刚石涂层刀具,降低摩擦系数并提高刀具寿命。
- 切削参数优化:切削速度取120—200m/min,进给量适中偏大,避免刀刃在表面停留造成冷作硬化。精加工时减小径向切宽,采用顺铣方式改善边缘质量。
- 毛刺控制:在出口侧加装背衬材料、优化刀具路径(如圆弧切入切出)并辅以在线去毛刺工序,是保证铜件边缘无翻边的关键措施。对精密导电面,可增加一道精铣光整,避免后续钳工打磨破坏平面度。
- 装夹与测量:铜件易划伤,夹具接触面应加软质垫层;测量时使用低测力量具,并在恒温环境下检测关键尺寸,以排除热膨胀对高精度判定的影响。
五、高精度机械加工的质量保障体系
非标定制铣削加工涉及多品种、小批量场景,需建立覆盖全流程的质量控制机制:工艺编制阶段明确关键特性清单与刀具清单,确定基准统一原则;加工前进行程序仿真与首件试切验证;过程控制中实施在机测量与定期刀具磨损监控;终检阶段则依据图纸要求采用三坐标测量机、影像测量仪等设备复检轮廓度、位置度与表面完整性。只有将材料特性、刀具匹配、参数优化与检测反馈闭环结合,才能在铣床上稳定实现不锈钢、铝合金与铜件的非标高精度定制。
非标机械零件加工铣床在不锈钢、铝合金与铜件定制中具有广泛的工艺适应性。针对不同材料的切削物性差异调整刀具与参数策略,辅以严谨的变形控制与检测手段,是保障高精度机械加工质量的核心路径,也为定制化零件的高效交付提供了可复制的技术方案。
如若转载,请注明出处:http://www.gdteqiyi.com/product/50.html
更新时间:2026-11-01 03:31:00